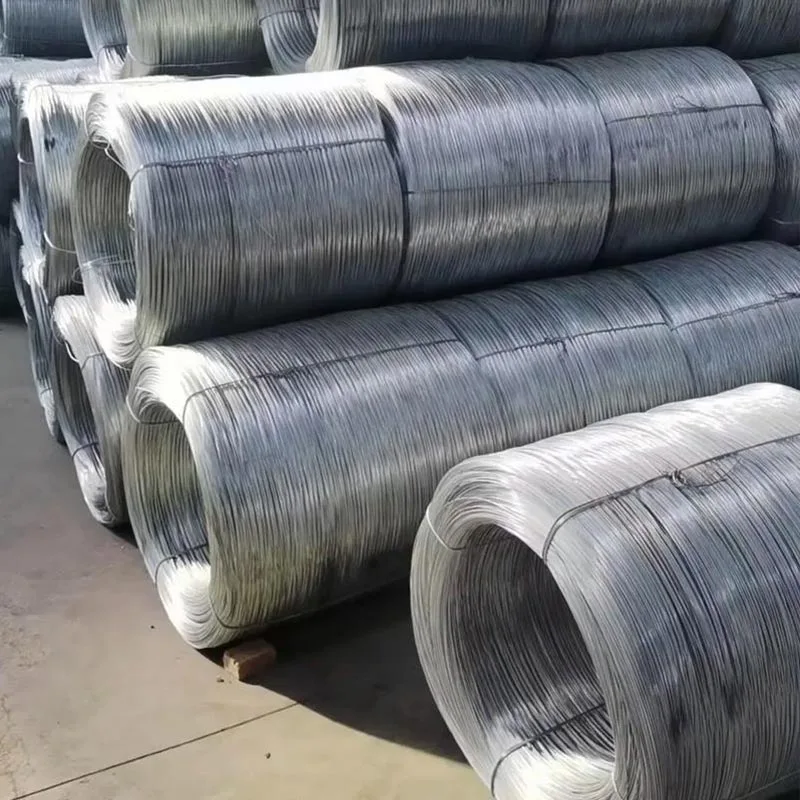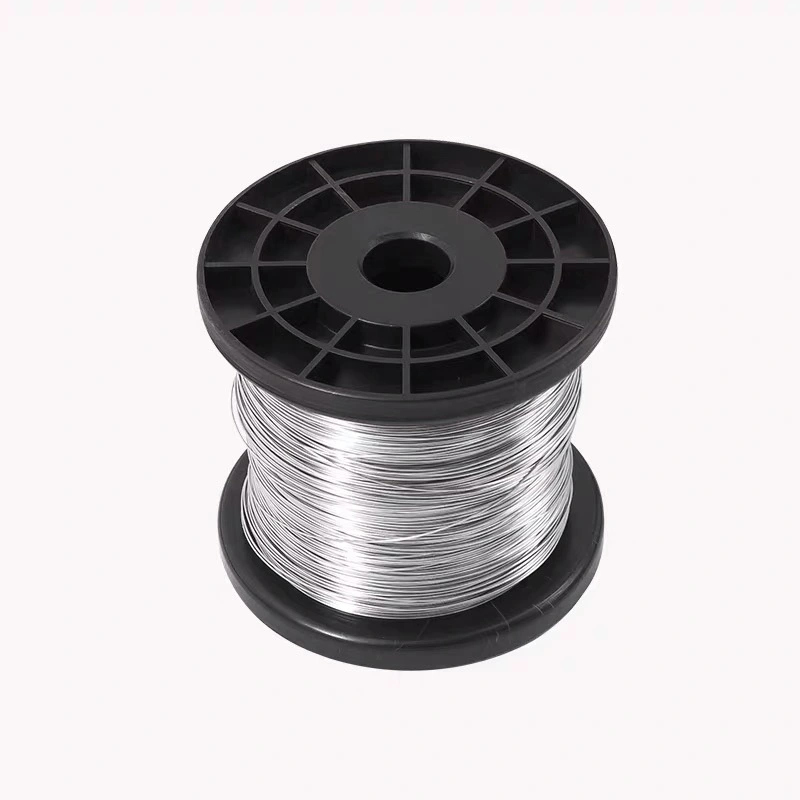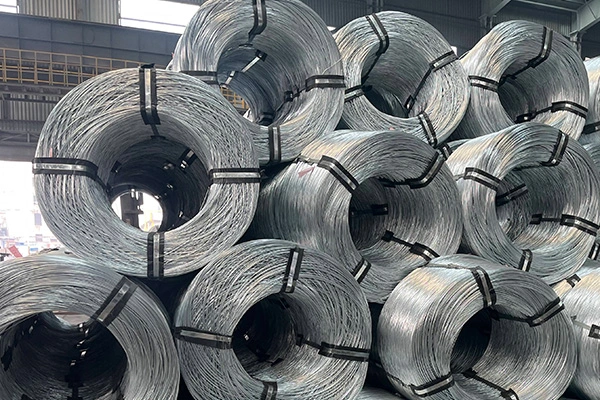
YS STÅLfremstiller galvaniseret ståltråd af højkvalitets valsetråd med lavt kulstof og kulstofstål, trukket til nøjagtige diametre og derefter belagt med et ensartet zinklag ved hjælp af enten varm- eller elektrogalvaniseringsprocesser. Den resulterende ledning er velegnet til anvendelser lige fra landbrugshegn og konstruktionsbinding til armering til elektriske kabler og ACSR-kernetråd. Hver spole, der forlader YS STEEL-faciliteten, inspiceres for diametertolerance, zinkbelægningsmasse, trækstyrke, forlængelse og overfladekvalitet før emballering til indenlandsk eller eksportforsendelse.
Varmgalvaniseret ståltråd fremstilles ved at føre renset tråd gennem et smeltet zinkbad ved ca. 450°C til 460°C. Dette skaber en metallurgisk binding og en tykkere belægning, ofte mellem 40 og 350 g/m², hvilket giver langsigtet korrosionsbeskyttelse i udendørs miljøer. Elektrogalvaniseret ståltråd anvender en elektrolytisk proces til at påføre et tyndere, mere ensartet zinklag, typisk 8 til 30 g/m², og foretrækkes, når glat overfladefinish eller præcise dimensioner er kritiske. YS STEEL tilbyder begge typer og kan anbefale den mest økonomiske løsning baseret på det forventede servicemiljø og behandlingskrav.
YS STÅL fremstiller galvaniseret ståltråd i diametre fra 0,15 mm til 8,0 mm. Basisspecifikationerne er angivet nedenfor, og brugerdefinerede værdier kan fremstilles for specifikke ordrer.
YS STÅL begynder hver produktionskørsel med indgående valsetrådsinspektion. Stangen kontrolleres for kemisk sammensætning, overfladefejl og dimensionsnøjagtighed, før den udskrives til tegnelinjen. Stangen afkalkes derefter mekanisk og syltes i saltsyre for at fjerne mølleskala, efterfulgt af vandskylning og fosfat- eller boraxbelægning for at forberede overfladen til at trække.
Tegning reducerer tråden til måldiameteren gennem en række wolframcarbid- eller diamantmatricer. For galvaniseret ståltråd med lavt kulstofindhold kan der udføres mellemudglødning for at genoprette duktiliteten. For højkulstoftråd anvendes patentering for at opnå den påkrævede trækstyrke før endelig tegning. YS STEEL styrer trækhastigheden, matricegeometrien og smøringen for at opretholde ensartet diameter og overfladekvalitet.
Efter trækning flusses tråden og føres gennem zinkbadet. Ved varmgalvanisering overvåges zinkbadets temperatur og neddykningstid kontinuerligt. Aftørringspuder eller nitrogenaftørringssystemer kontrollerer belægningens tykkelse. Tråden afkøles derefter i vand og vikles på spoler. For elektrogalvaniseret tråd er træklinjen koblet med en galvaniseringssektion, hvor zink aflejres fra en elektrolytopløsning. Strømtæthed og badkemi kontrolleres for at sikre ensartet belægningstykkelse.
Hver spole testes før frigivelse. YS STEEL bruger mikrometermåling, trækprøvemaskiner, belægningsmassetest, indpakningstest og visuel inspektion for at verificere overensstemmelse. Mølletestcertifikatet registrerer de faktiske værdier for diameter, trækstyrke, forlængelse, zinkbelægningsmasse og standardreferencer. Tredjepartsinspektion af SGS, BV eller tilsvarende bureauer accepteres før forsendelse.
A: Varmgalvaniseret ståltråd nedsænkes i et smeltet zinkbad ved ca. 450°C til 460°C, hvilket danner et zink-jernlegeringslag og et relativt tykt ydre zinklag. Typisk belægningsmasse varierer fra 40 til 350 g/m², hvilket giver fremragende korrosionsbestandighed og foretrækkes til udendørs hegn, gabioner og konstruktion. Elektrogalvaniseret ståltråd er belagt i et galvaniseringsbad ved stuetemperatur, hvilket giver et tyndere lag på 8 til 30 g/m² med en lys, glat overflade. Den er bedre egnet til indendørs eller lette opgaver, hvor præcise dimensioner og udseende betyder noget. YS STEEL kan levere begge typer baseret på applikationen.
A: Til udendørs hegn i normale land- eller forstadsmiljøer anbefaler YS STEEL en minimumszinkbelægning på 60 g/m². I fugtige eller industrielle områder skal du vælge 90 til 120 g/m². Kystmiljøer kræver mindst 180 g/m² for at forhindre for tidlig korrosion fra saltspray. Tyngre belægninger op til 245 eller 350 g/m² bruges til gabioner, støttemure og kabelarmering, hvor lang levetid er kritisk. Den korrekte belægningsvægt bør balancere startomkostninger med udskiftnings- og vedligeholdelsesudgifter over 10 til 20 år.
A: Ja. YS STEEL accepterer tilpassede ordrer for diameter fra 0,15 mm til 8,0 mm, med diametertolerance så tæt som ±0,01 mm. Trækstyrken kan justeres mellem 300 MPa og 1800 MPa ved at vælge stålstang med lavt eller kulstofindhold og styre træk- og varmebehandlingstrin. Spolevægten kan produceres fra 50 kg til 1000 kg, og pakningen kan tilpasses kundens specifikationer. Send en tegning eller teknisk datablad, og YS STEEL bekræfter gennemførligheden og giver et tilbud.
A: YS STEEL-produkter overholder ASTM A641 for zinkcoatet kulstofståltråd, ASTM B498 for zinkcoatet stålkernetråd, der bruges i elektriske ledere, EN 10244-2 for zink- og zinklegeringsbelægninger på ståltråd, GB/T 343 for almindelige formål galvaniseret ståltråd8 og ISO-stål-79-stålbelægning på ståltråd8. Tredjepartsinspektion af SGS, BV eller tilsvarende bureauer accepteres før forsendelse.
A: Standard eksportemballage bruger et lag plastikfilm direkte mod spolen, efterfulgt af vandtæt hessian-dug og stålbåndsbånd. Spoler placeres på træpaller eller i fibertromler til små diametre. Til oversøisk containerladning bruger YS STEEL tørreposer og hjørnebeskyttere for at forhindre fugtskader og spoledeformation. Brugerdefineret emballage såsom kartonkasser, krydsfinerkasser eller øje-til-væg spolekonfiguration er tilgængelig på anmodning.
A: Opbevar spolerne på et tørt, ventileret lager væk fra direkte regn og kondens. Hold emballagen intakt indtil brug. Hvis spoler skal opbevares udendørs, skal du dække dem med vandtætte presenninger og holde dem væk fra jorden på paller. Hvid rust opstår, når fugt er fanget mellem lag af zinkbelægning i fravær af luftstrøm; Brug af tørreposer og undgåelse af temperaturudsving kan reducere denne risiko. Mindre hvid rust påvirker normalt ikke den mekaniske styrke, men kraftig hvid rust kan reducere belægningens levetid.