Abstrakt· Denne artikel giver en detaljeret teknisk undersøgelse afVarmvalset kulstofstålplade, der udforsker dens fremstillingsproces, mekaniske egenskaber og rolle i tung industriel fremstilling. Diskussionen dækker valseteknologi, stålkvaliteter, overfladeegenskaber og de praktiske overvejelser, der gør varmvalsede plader til et grundlæggende materiale til konstruktion, maskiner og strukturelle applikationer.
01. Fremstillingsproces og rulleteknologi
Varmvalset kulstofstålpladefremstilles ved at opvarme stålplader til temperaturer over omkrystallisationspunktet, typisk mellem 1.000°C og 1.300°C, og føre dem gennem en række ruller, der reducerer tykkelsen og former materialet.
Den høje valsetemperatur gør, at stålet let kan deformeres uden arbejdshærdning, hvilket muliggør betydelige tykkelsesreduktioner i en enkelt omgang. Efter valsning afkøles pladen under kontrollerede forhold, hvilket bestemmer dets endelige mikrostruktur og mekaniske egenskaber. Varmvalseprocessen giver en karakteristisk overfladefinish med en lille oxidskala, som kan fjernes ved bejdsning eller afkalkning, hvis det er nødvendigt.
1.000°C – 1.300°C
Kontrolleret afkøling efter rulning
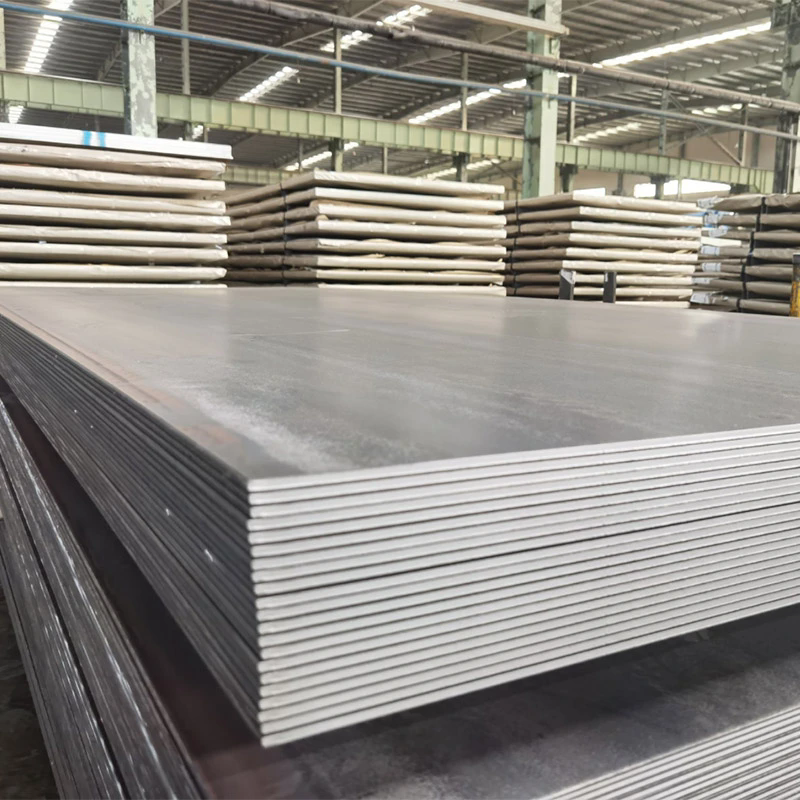
Møllefinish med oxidskala
02. Stålkvaliteter og mekaniske egenskaber
Generelt konstruktionsstål med god svejsbarhed og formbarhed
Højere styrke lavlegeret stål til krævende strukturelle applikationer
Nordamerikanske standardkvaliteter til byggeri og maskiner
Flydespænding 235-355 MPa; trækstyrke 400–510 MPa
De mekaniske egenskaber vedVarmvalset kulstofstålpladeer bestemt af dets kemiske sammensætning og den kontrollerede valse- og afkølingsproces. Kulstofindholdet varierer typisk fra 0,15 % til 0,25 %, mens mangan tilsættes for at forbedre styrke og sejhed. Mikrolegeringselementer som niob og vanadium kan bruges til at opnå højere styrkegrader uden at ofre svejsbarheden.
Ejendomsnote:Varmvalsede plader tilbyder generelt højere styrke og lavere omkostninger end koldvalsede plader, hvilket gør dem til det foretrukne valg til strukturelle og tunge applikationer, hvor overfladefinish ikke er det primære problem.
03. Overfladekarakteristika og dimensionstolerancer
Overfladen afVarmvalset kulstofstålpladeer kendetegnet ved en møllefinish med et tyndt lag oxidskala. Denne skala kan efterlades på plads til applikationer, hvor udseendet ikke er kritisk, eller fjernes ved bejdsning for at give en renere overflade.
- Møllefinish:Standard varmvalset overflade med oxidskala; velegnet til strukturelle applikationer.
- Syltet og olieret (P&O):Kalk fjernet ved syrebejdsning og olieret for at forhindre rust; forbedrer svejsbarheden og malingens vedhæftning.
- Tykkelsestolerance:Typisk ±0,2 mm til ±0,5 mm afhængig af tykkelse og standard.
- Breddetolerance:Typisk ±5 mm til ±10 mm.
- Fladhed:Målt som maksimal afvigelse fra en lige kant; specificeret i relevante standarder.
04. Overvejelser om svejsbarhed og fremstilling
Varmvalset kulstofstålpladeer let svejselig ved hjælp af konventionelle svejseprocesser såsom MIG, TIG, pind og dykket lysbuesvejsning. Svejsbarheden afhænger af kulstofækvivalenten, hvor lavere kulstofkvaliteter er nemmere at svejse.
- Kulstofækvivalent:Højere kulstofindhold øger hærdbarheden og risikoen for revner; forvarmning kan være nødvendig for tykkere sektioner.
- Forberedelse af overfladen:Oxidbelægninger skal fjernes fra svejseområder for at forhindre porøsitet og indeslutninger.
- Udvalg af fyldmetal:Tilpas fyldmetallet til basisstålkvaliteten og den nødvendige svejsestyrke.
- Formbarhed:Varmvalsede plader kan bøjes, rulles og formes, selvom tykkere kvaliteter kræver mere kraft og større bøjningsradier.
- Bearbejdelighed:God bearbejdelighed med passende skæreværktøjer og hastigheder.
05. Tykkelsesintervaller og størrelse tilgængelighed
Varmvalsede kulstofstålplader fås i en bred vifte af tykkelser og dimensioner for at passe til forskellige fremstillingskrav.
| Parameter | Typisk rækkevidde | Ansøgningsnote |
|---|---|---|
| Tykkelse | 1,5 mm til 25 mm | Tykkere plader til tungt strukturelt brug |
| Bredde | 600 mm til 2.000 mm | Standard og brugerdefinerede bredder tilgængelige |
| Længde | Op til 12.000 mm | Skåret i længde eller spoleform |
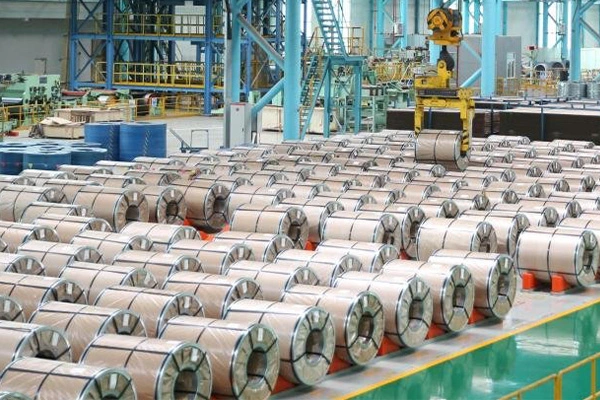
| Spolevægt | 3 til 25 tons | Afhænger af mølle og håndteringsudstyr |
| Overfladebehandling | Mølle, syltet, olieret | Valgt baseret på downstream-proces |
Baseret på typisk tilgængelighed for varmvalsede kulstofstålplader.
06. Applikationsdomæner og industribrugssager
Varmvalset kulstofstålpladebruges på tværs af en lang række industrier til strukturelle, mekaniske og generelle fremstillingsformål.
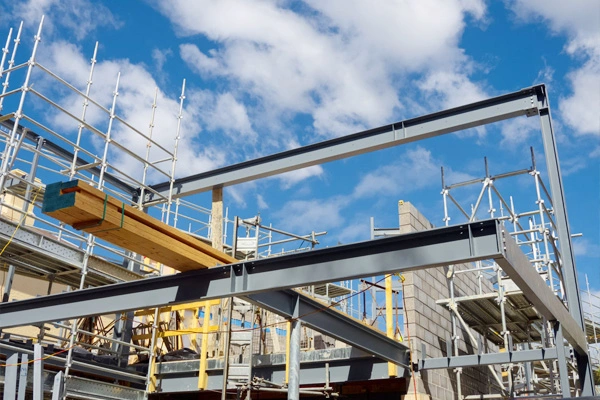
- Konstruktion:Konstruktionsrammer, bjælker, søjler og bygningskonvolutter.
- Maskineri:Maskinbaser, rammer, afskærmninger og platforme.
- Automotive:Chassiskomponenter, beslag og konstruktionsdele.
- Skibsbygning:Skrogplader, dækskonstruktioner og skotter.
- Energi:Vindmølletårne, transmissionsstrukturer og trykbeholdere.
- Generel fremstilling:Lagertanke, containere og specialfremstillede stålkonstruktioner.
Kombinationen af styrke, svejsbarhed og tilgængelighed gør varmvalsede kulstofstålplader til et grundlæggende materiale til tung industriel fremstilling.
Ofte stillede spørgsmål
Produktspecifikationer og tilgængelighed kan variere. Se altid producentens dokumentation for dine specifikke anvendelseskrav.